| ชื่อแบรนด์: | LHTi |
| เลขรุ่น: | Titanium tube |
| ขั้นต่ำ: | 1 ชิ้น |
| ราคา: | usd 20-30/kg |
| เงื่อนไขการจ่ายเงิน: | L/C, D/A, D/P, T/T ตะวันตกสหภาพ |
| ความสามารถในการจําหน่าย: | 50 ตัน/เดือน |
การเชื่อมท่อไทเทเนียม 10 x 2 มม.: การไล่อากาศและสี
เอกสารข้อมูลที่ระบุว่าการเชื่อมดีนั้นกล่าวถึงโลหะ ไม่ใช่ข้อต่อ ไทเทเนียมเชื่อมได้สะอาดและแข็งแรงเมื่อโลหะร้อนไม่สัมผัสอากาศ และเชื่อมได้ไม่ดีเมื่อสัมผัสอากาศ บนท่อขนาด 10 มม. ที่มีผนังหนา 2 มม. กฎทุกข้อจะเข้มงวดขึ้น เพราะผนังจะร้อนเร็ว รูภายในมีขนาดเล็กพอที่จะไล่อากาศได้อย่างเหมาะสม แต่ก็เล็กพอที่จะเสียหายจากการไล่อากาศที่ไม่ดี และมีโลหะเหลือน้อยมากที่จะเจียรออกหากการป้องกันล้มเหลว
ความสามารถในการเชื่อมที่ดีคือขั้นตอนการป้องกัน
ที่อุณหภูมิสูงกว่าประมาณ 400 องศาเซลเซียส ไทเทเนียมจะดูดซับออกซิเจน ไนโตรเจน และไฮโดรเจนเข้าสู่เนื้อโลหะอย่างรวดเร็ว และออกไซด์ที่เกิดขึ้นไม่ใช่ฟิล์มพาสซีฟบางๆ ที่ปกป้องท่อที่อุณหภูมิห้อง แต่เป็นชั้นที่แข็งและเปราะ หลักฐานที่มองเห็นได้คือสี และสีเป็นการทดสอบการยอมรับที่ใช้งานได้จริง เพราะมันบ่งบอกถึงปริมาณออกซิเจนที่พื้นผิวดูดซับขณะที่ยังร้อนอยู่
การเชื่อมสีเงินที่ไม่มีสีบ่งบอกว่าการป้องกันทำงานตลอดช่วงการเย็นตัว สีฟางอ่อนเป็นการดูดซับที่ยังคงความเหนียวและเป็นที่ยอมรับในการทำงานทั่วไปส่วนใหญ่หลังจากการแปรงด้วยลวด สีบรอนซ์หรือสีน้ำตาลเข้มหมายถึงออกซิเจนมากเกินไปที่เข้าสู่โซนร้อน และสำหรับข้อต่อที่รับแรงดันหรือแรงล้า คำตอบที่ถูกต้องคือการตัดออกแทนที่จะขัด สีม่วงและสีน้ำเงินหมายถึงชั้นที่เปราะ และสีเทาหรือสีขาวชอล์กหมายถึงโลหะถูกเชื่อมในอากาศ
| สีหลังการเชื่อม | สิ่งที่บอกเกี่ยวกับการป้องกัน | ระดับออกซิเจนโดยทั่วไป | สิ่งที่ต้องทำ |
|---|---|---|---|
| สีเงิน ไม่มีสี | การป้องกันทำงานตลอดช่วงการเย็นตัว | ต่ำกว่า 50 ppm ในการไล่อากาศ | ยอมรับ และบันทึกพารามิเตอร์ |
| สีฟางอ่อน | การดูดซับที่ยังคงความเหนียว | ประมาณ 50 ถึง 100 ppm | ยอมรับสำหรับการใช้งานทั่วไป แปรงด้วยลวด |
| สีบรอนซ์หรือสีน้ำตาลเข้ม | ออกซิเจนมากเกินไปในโซนร้อน | ไม่กี่ร้อย ppm | ตัดออกสำหรับข้อต่อที่รับแรงดันหรือแรงล้า |
| สีม่วงหรือสีน้ำเงิน | เกิดชั้นที่แข็งและเปราะ | สูงกว่า 200 ppm มาก | นำส่วนที่ได้รับผลกระทบออก ไล่อากาศใหม่ |
| สีเทาหรือสีขาวชอล์ก | ชั้นออกไซด์ การป้องกันไม่มีประสิทธิภาพ | อากาศ | ปฏิเสธข้อต่อ ห้ามตกแต่ง |
การไล่อากาศในรูท่อขนาด 10 มม.
รูท่อขนาด 10 มม. x 2 มม. มีพื้นที่ประมาณ 28 ตารางมิลลิเมตร ดังนั้นความยาวหนึ่งเมตรจะมีปริมาณก๊าซเพียงประมาณ 28 มิลลิลิตร นี่คือข่าวดี: ปริมาณน้อยและอาร์กอนสองสามลิตรจะแลกเปลี่ยนได้หลายครั้ง ข่าวร้ายคือปริมาณเดียวกันนี้ปนเปื้อนได้ง่าย เพราะการรั่วเล็กน้อยที่เทป ความปั่นป่วนที่ปลายเปิด หรือการหยุดไหลจะดึงอากาศกลับเข้ามาภายในไม่กี่วินาที
วิธีการทำงานคือการปิดกั้นปลายทั้งสองข้างด้วยแผ่นกั้นไล่อากาศหรือข้อต่อที่ปิดสนิท เติมอาร์กอนที่ปลายด้านหนึ่งและปล่อยให้ออกที่ปลายอีกด้านหนึ่ง และตรวจสอบทางออกด้วยเครื่องวัดออกซิเจนแทนการจับเวลา ต่ำกว่า 50 ส่วนในล้านส่วนคือเป้าหมายสำหรับข้อต่อที่สำคัญ และต่ำกว่า 100 ส่วนในล้านส่วนเป็นที่ยอมรับทั่วไปในโรงงานสำหรับการทำงานทั่วไป ให้การไล่อากาศทำงานต่อไปจนกว่ารอยเชื่อมจะเย็นลงต่ำกว่าประมาณ 400 องศาเซลเซียส ซึ่งสำหรับผนังหนา 2 มม. จะใช้เวลาประมาณหนึ่งนาที แต่เป็นนาทีที่เกิดความเสียหายมากที่สุด
การเตรียมข้อต่อสำหรับผนังหนา 2 มม.
ผนังหนา 2 มม. ไม่จำเป็นต้องมีการบาก การเชื่อมชนแบบสี่เหลี่ยมที่มีช่องว่าง 0 ถึง 0.2 มม. เป็นการเตรียมที่ถูกต้อง และช่องว่างนี้จะช่วยให้รากเชื่อมหลอมละลายโดยไม่ทิ้งรอยขาดการหลอม ขอบควรถูกตัดให้ตรง ลบคม และเช็ดด้วยผ้าเช็ดทำความสะอาดทันทีก่อนการเชื่อม เพราะรอยนิ้วมือหรือคราบน้ำมันหล่อลื่นเป็นแหล่งที่ทำให้เกิดฟองอากาศในไทเทเนียม ซึ่งไม่เป็นเช่นนั้นในเหล็ก
การเตรียมข้อต่อยังตัดสินการบิดเบี้ยว สำหรับผนังบาง การหดตัวของหนึ่งชั้นจะทำให้ท่อไม่อยู่ในแนวและไม่กลม ดังนั้นให้เชื่อมจุดยึดอย่างน้อยสามจุดที่กระจายเท่าๆ กัน ใช้บล็อกระบายความร้อนหรือแผ่นรองทองแดงในกรณีที่รูปทรงสำคัญ และปรับสมดุลการเชื่อมรอบๆ เส้นรอบวงแทนที่จะเชื่อมต่อเนื่องจากจุดเริ่มต้นเดียว หากท่อต้องคงรูปกลมเพื่อรองรับชิ้นส่วนแทรก ให้ตรวจสอบรูด้วยเกจวัดขนาดหลังการเชื่อม แทนที่จะสันนิษฐานว่ายังคงรูปกลม
การเชื่อมแบบออโตจีนัสหรือแบบมีวัสดุเติม
สำหรับไทเทเนียมเกรดเชิงพาณิชย์บริสุทธิ์ที่ผนังหนา 2 มม. การเชื่อมแบบออโตจีนัสโดยไม่มีวัสดุเติมเป็นเรื่องปกติและให้รอยเชื่อมที่สะอาดและหลอมเต็ม สำหรับเกรด 5 การเชื่อมแบบออโตจีนัสแบบเดียวกันจะเชื่อมได้ แต่การเย็นตัวอย่างรวดเร็วของผนังบางจะทำให้โลหะเชื่อมแข็งและเหนียวน้อยกว่าโลหะตั้งต้น และการเลือกใช้วัสดุเติมที่เข้ากันหรือการให้ความร้อนก่อนเชื่อมจะกลายเป็นส่วนหนึ่งของขั้นตอน ไม่มีทางเลือกใดที่เป็นสากล และควรระบุวัสดุเติมตามเกรดของท่อ แทนที่จะทำตามนิสัย
นี่คือจุดที่หน้าเว็บต้องการคำถามมากกว่าข้อความอ้าง การนำเสนอท่อแบบไร้รอยต่อ ท่อเชื่อม และท่อกลวงในคำอธิบายเดียว และอ้างอิงค่าแรงดึง 1000 MPa พร้อมการยืดตัว 20 เปอร์เซ็นต์ และความแข็ง HV200 ตัวเลขเหล่านั้นไม่ได้เป็นของสภาวะเดียวของเกรดเดียว: ค่าแรงดึง 1000 MPa อยู่กับโลหะผสมหรือผลิตภัณฑ์ที่ผ่านการทำงานเย็น ในขณะที่การยืดตัว 20 เปอร์เซ็นต์ และ HV200 อยู่กับผลิตภัณฑ์บริสุทธิ์เชิงพาณิชย์ที่ผ่านการอบอ่อน ก่อนที่จะเขียนขั้นตอนการเชื่อม ให้ถามว่าท่อมีเกรดและสภาวะใด เพราะคำตอบจะกำหนดวัสดุเติม การให้ความร้อนก่อนเชื่อม ช่วงกระแส และสีที่ยอมรับได้
อะไรพิสูจน์ข้อต่อ
การตรวจสอบด้วยสายตาเทียบกับมาตรฐานสีและรูปทรงเป็นการทดสอบแรก และสำหรับไทเทเนียมนั้นมีประโยชน์อย่างแท้จริง เนื่องจากสีบ่งบอกถึงการป้องกัน นอกจากนั้น การทดสอบภาคปฏิบัติสำหรับท่อขนาดเล็กคือการทดสอบดัดงอหรือทดสอบแบนบนชิ้นงานที่เชื่อมด้วยขั้นตอนเดียวกัน การวัดความแข็งตามแนวเชื่อมเพื่อแสดงว่าไม่มีชั้นที่เกิดขึ้น และการทดสอบแรงดันพิสูจน์บนชุดประกอบที่แรงดันมีความสำคัญ
การถ่ายภาพรังสีบนรูขนาด 10 มม. เป็นไปได้แต่ไม่สะดวก และการตรวจสอบด้วยคลื่นเสียงความถี่สูงบนผนังบางที่มีส่วนนูนของรอยเชื่อมไม่สามารถทดแทนได้อย่างน่าเชื่อถือ นั่นคือเหตุผลที่ชิ้นงานมีความสำคัญ: การรับรองขั้นตอนที่เชื่อมจากล็อตเดียวกัน ตัดและดัด จะแสดงการขาดการหลอมรากและชั้นที่มากเกินไปได้ชัดเจนกว่าการตรวจสอบท่อสำเร็จรูปใดๆ ขอขั้นตอนและผลการทดสอบชิ้นงาน ไม่ใช่แค่คำกล่าวอ้างว่าท่อสามารถเชื่อมได้
การจัดหาและสิ่งที่ต้องเขียนในใบสั่งซื้อ
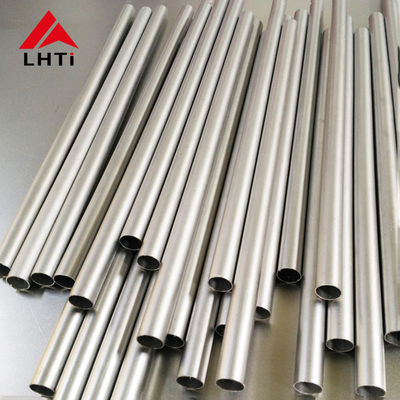
เงื่อนไขการจัดหาเป็นไปตามปกติสำหรับช่วงนี้: การรับรอง ISO9001, ปริมาณการสั่งซื้อขั้นต่ำหนึ่งชิ้น, การจัดส่งในกล่องกระดาษพร้อมวัสดุกันกระแทก และท่อขัดผิวด้านนอก สำหรับงานเชื่อม ให้เพิ่มคำขอสองข้อในใบสั่งซื้อ: ท่อมาถึงพร้อมปลายตัดที่สะอาดและตรง และรูภายในถูกปิด เพราะฝุ่นและเศษโลหะภายในรูขนาด 10 มม. เป็นแหล่งปนเปื้อนที่การไล่อากาศไม่สามารถกำจัดได้
| ข้อบกพร่อง | เหตุผลที่เกิดขึ้นกับท่อขนาด 10 มม. | ลักษณะที่ปรากฏ | สิ่งที่ต้องเปลี่ยนแปลง |
|---|---|---|---|
| การเกิดน้ำตาลในรูภายใน | การไล่อากาศหยุดก่อนที่รอยเชื่อมจะเย็นลงต่ำกว่า 400 C | การสะสมตัวขรุขระสีเทาที่ราก | ไล่อากาศนานขึ้น ปิดกั้นปลายทั้งสองข้าง ตรวจสอบ ppm |
| ฟองอากาศ | อาร์กอนชื้น ขอบสกปรก หรือลมโกรก | จุดสีดำบนส่วนนูนหรือราก | ทำให้ก๊าซแห้ง เช็ดด้วยผ้าเช็ดทำความสะอาดScreenพื้นที่ |
| การขาดการหลอมราก | ช่องว่างแคบเกินไปและกระแสต่ำเกินไป | เส้นที่ปรากฏในการทดสอบดัดงอ | เปิดช่องว่างเป็น 0.2 มม. เพิ่มกระแสเล็กน้อย |
| รูปทรงรีหลังการเชื่อม | ความร้อนกระจุกตัวด้านหนึ่งของผนังหนา 2 มม. | รูไม่กลมอีกต่อไปที่ข้อต่อ | ปรับสมดุลการเชื่อม ใช้บล็อกระบายความร้อน ยึดจุดอย่างสม่ำเสมอ |
| รอยร้าวที่หลุมอุกกาบาต | อาร์คหยุดที่ข้อต่อโดยไม่มีการลดระดับ | รอยร้าวสั้นๆ ที่ปลายรอยเชื่อม | ใช้การลดระดับ ลงท้ายข้อต่อ |
| การกัดเซาะที่ขอบ | กระแสมากเกินไปหรือความเร็วในการเคลื่อนที่เร็วเกินไป | ร่องข้างๆ เนื้อเชื่อม | ลดกระแส ลดความเร็วในการเคลื่อนที่ |
เขียนใบสั่งซื้อเป็นข้อกำหนดการเชื่อมแทนชื่อผลิตภัณฑ์: เกรดและสภาวะ เส้นผ่านศูนย์กลางภายนอกและผนังพร้อมค่าความคลาดเคลื่อน แบบไร้รอยต่อหรือเชื่อม ความยาวและค่าความคลาดเคลื่อนในการตัด ผิวสำเร็จด้านนอกและด้านใน และกระบวนการเชื่อมที่คุณตั้งใจจะใช้ ระบุว่าข้อต่อเป็นแบบออโตจีนัสหรือแบบเติม และสีที่ยอมรับได้ที่คุณจะทำงานด้วย เนื่องจากซัพพลายเออร์ที่ทราบว่าท่อจะถูกเชื่อมสามารถจัดหาท่อที่มีสภาพขอบที่ถูกต้องและพื้นผิวที่ถูกต้อง และผู้ที่ไม่ทราบจะจัดหาท่อที่ขัดเงาซึ่งต้องทำความสะอาดอีกครั้งก่อนที่จะเชื่อมได้
รูปภาพสินค้า
![]()