logo

รายละเอียดสินค้า

Created with Pixso. บ้าน Created with Pixso. สินค้า Created with Pixso.
ก้านไทเทเนียม
Created with Pixso.

มาตรฐานแท่งไทเทเนียมขนาดเล็ก อธิบาย

มาตรฐานแท่งไทเทเนียมขนาดเล็ก อธิบาย

ชื่อแบรนด์: LHTi
เลขรุ่น: บาร์ซ้าย
ขั้นต่ำ: 500KG
ราคา: US dollar $25/pc--US dollar $28/pc
เงื่อนไขการจ่ายเงิน: L/C, D/P, T/T, เวสเทิร์นยูเนี่ยน, เพย์พาล
ความสามารถในการจําหน่าย: 5 ตันต่อเดือน
ข้อมูลรายละเอียด
สถานที่กำเนิด:
บาวจี ประเทศจีน
ได้รับการรับรอง:
ISO9001, TUV etc.
มิติข้อมูล:
OD ((5-114) X ((0.3?? 10) XL1200mmMax
จุดหลอมเหลว:
1660°C
การร่วมทุน:
การค้าและการผลิต
ใบรับรอง:
ISO9001:2015
ข้อมูลจำเพาะ:
กำหนดเอง
วัสดุ:
ไทเทเนียมและโลหะผสมไทเทเนียม
ทนความร้อน:
ดี
การยืดตัว:
20%
ความต้านทานการกัดกร่อน:
ยอดเยี่ยม
สารทำความเย็น:
R22, R134a, R407c, R410a R417a
ยาว:
ตามความต้องการ
ตัวอย่าง:
มีอยู่
ความต้านทานการกัดกร่อน:
สูง
ขนาดปกติ:
4*8ฟุต/ 4*10ฟุต/ 1500*3000มม
การเชื่อมต่อ:
การเชื่อม
รายละเอียดการบรรจุ:
ห่อด้วยโฟมบรรจุในกล่องไม้อัดเพื่อการส่งออก
สามารถในการผลิต:
5 ตันต่อเดือน
เน้น:

แท่งไทเทเนียม ASTM B338

,

แท่งไทเทเนียมเส้นผ่านศูนย์กลางเล็ก

,

แท่งไทเทเนียมประสิทธิภาพสูง

รายละเอียดสินค้า

แท่งไทเทเนียมขนาดเล็ก: มาตรฐาน การควบคุมขนาด และความเหมาะสมในการใช้งาน

แท่งไทเทเนียมขนาดเล็กจะถูกซื้อตามเส้นผ่านศูนย์กลาง ความคลาดเคลื่อน และสภาพ และมาตรฐานที่ระบุในใบสั่งซื้อจะเป็นตัวกำหนดว่าค่าใดบ้างที่โรงงานจะรับรองจริง ชื่อ ASTM B338 และ B337 ที่ปรากฏในหน้านี้อธิบายถึงรูปแบบผลิตภัณฑ์ท่อ ในขณะที่แท่งตันและลวดจะจัดส่งตาม ASTM B348 และแท่งอัลลอยด์ตาม ASTM B265 การแยกทั้งสามประเภทก่อนการเสนอราคาจะช่วยหลีกเลี่ยงข้อโต้แย้งด้านเอกสารที่พบบ่อยที่สุดในการจัดหาแท่งขนาดเล็ก และเป็นการกำหนดแผนการตรวจสอบที่ตามมา

มาตรฐานแต่ละฉบับครอบคลุมอะไรบ้าง

ASTM B338 เขียนขึ้นสำหรับท่อไร้ตะเข็บ: กำหนดองค์ประกอบและคุณสมบัติแรงดึง แต่ยังกำหนดการทดสอบการแบน การบาน และการทดสอบแรงดัน ซึ่งทั้งหมดนี้ไม่สามารถนำไปใช้กับแท่งตันกลมได้ ASTM B337 ทำหน้าที่เดียวกันสำหรับท่อเชื่อมและเพิ่มข้อกำหนดคุณภาพการเชื่อม แท่งไม่สามารถผ่านการทดสอบการแบนได้ ดังนั้นใบรับรองที่ออกตามมาตรฐานท่อใดๆ จะไม่สามารถยืนยันได้ว่าแท่งตรงตามความคลาดเคลื่อนของมิติที่แบบต้องการ

ASTM B348 เป็นมาตรฐานสำหรับแท่ง บิลเล็ต และวัสดุสำหรับตีขึ้นรูป เป็นที่ที่กำหนดความคลาดเคลื่อนของเส้นผ่านศูนย์กลาง ความกลม ความตรง สภาพพื้นผิว และคุณสมบัติทางกลสำหรับหน้าตัดตัน และเป็นข้อมูลอ้างอิงที่ถูกต้องสำหรับแท่งกลมตั้งแต่ 3 มม. ขึ้นไป เมื่อต้องการเกรดอัลลอยด์ เช่น Gr5, Gr9 หรือ Gr12, ASTM B265 จะครอบคลุมแท่งอัลลอยด์และคุณสมบัติหลังการอบอ่อน สำหรับงานศัลยกรรมและทันตกรรม, ASTM F67 จะเพิ่มขีดจำกัดความบริสุทธิ์เพิ่มเติมจากเกรดที่ไม่ใช่อัลลอยด์

ผลลัพธ์ที่ใช้งานได้จริงนั้นง่าย หากแบบของลูกค้าระบุ B338 สำหรับแท่ง โรงงานมักจะเสนอราคาแท่ง B348 พร้อมเคมีภัณฑ์และการทดสอบเทียบเท่าท่อ และทั้งสองฝ่ายควรตกลงเป็นลายลักษณ์อักษรดังกล่าวก่อนที่จะตัดความร้อน การชี้แจงเพียงครั้งเดียวนี้จะป้องกันการปฏิเสธเมื่อรับสินค้า โดยที่วิศวกรคุณภาพเปรียบเทียบส่วนหัวของใบรับรองกับแบบ และพบความไม่ตรงกันของรูปแบบผลิตภัณฑ์แทนที่จะเป็นข้อบกพร่องของวัสดุ

มาตรฐาน รูปแบบผลิตภัณฑ์ที่ควบคุม สิ่งที่กำหนด ใช้สำหรับแท่งขนาดเล็ก
ASTM B338 ท่อไร้ตะเข็บและท่อ องค์ประกอบ, แรงดึง, การแบน, การทดสอบแรงดัน ไม่: รูปแบบผลิตภัณฑ์ท่อ
ASTM B337 ท่อเชื่อมและท่อ คุณภาพการเชื่อม, องค์ประกอบ, ความถี่ในการทดสอบ ไม่: รูปแบบผลิตภัณฑ์ท่อ
ASTM B348 แท่งไทเทเนียม, บิลเล็ต และวัสดุสำหรับตีขึ้นรูป ความคลาดเคลื่อนของเส้นผ่านศูนย์กลาง, ความตรง, พื้นผิว, คุณสมบัติทางกล ใช่: มาตรฐานแท่งหลัก
ASTM B265 แท่งและแผ่นอัลลอยด์ไทเทเนียม องค์ประกอบอัลลอยด์, คุณสมบัติหลังการอบอ่อนสำหรับ Gr5, Gr9, Gr12 ใช่: สำหรับเกรดอัลลอยด์
ASTM B381 ชิ้นส่วนตีขึ้นรูป การไหลของเกรน, การตรวจสอบด้วยอัลตราโซนิกของรูปทรงที่ตีขึ้นรูป เฉพาะสำหรับชิ้นส่วนตีขึ้นรูป
ASTM F67 ไทเทเนียมที่ไม่ใช่อัลลอยด์สำหรับใช้ในทางการแพทย์ ขีดจำกัดความบริสุทธิ์พิเศษและการทดสอบความเข้ากันได้ทางชีวภาพ ใช่: แท่งสำหรับศัลยกรรมและทันตกรรม

ขนาดและความคลาดเคลื่อนต่ำกว่า 25 มม.

ความคลาดเคลื่อนของแท่งขนาดเล็กเป็นฟังก์ชันของเส้นผ่านศูนย์กลางและเส้นทาง แท่งที่ดึงเย็นและเจียระไนแบบศูนย์กลางจะมีความแม่นยำสูงสุดเนื่องจากขั้นตอนการตกแต่งจะขจัดความแปรปรวนของพื้นผิวที่เหลือจากการทำงานด้วยความร้อน แท่งที่ปอกและกลึงจะอยู่ตรงกลาง และแท่งที่รีดร้อนจะมีความคลาดเคลื่อนกว้างที่สุด สำหรับแท่งขนาด 10 มม. ค่าบวกหรือลบ 0.05 มม. เป็นความคาดหวังเชิงพาณิชย์ปกติสำหรับวัสดุเจียระไน ในขณะที่เส้นผ่านศูนย์กลางเดียวกันในสภาพรีดร้อนอาจให้เพียงค่าบวกหรือลบ 0.10 มม.

สามมิติสมควรได้รับตำแหน่งในแบบนอกเหนือจากเส้นผ่านศูนย์กลาง ความตรงมักจะระบุเป็นค่าเบี่ยงเบนสูงสุดต่อเมตร และหนึ่งมิลลิเมตรต่อเมตรเป็นตัวเลขที่ใช้งานได้สำหรับแท่งเจียระไน ความโค้งที่ยอมรับได้ในความยาว 3 เมตรจะกลายเป็นปัญหาเมื่อแท่งถูกป้อนผ่านเครื่องป้อนแท่งหรือจับยึดระหว่างศูนย์กลาง ความกลมมีความสำคัญเมื่อแท่งถูกเจียระไนหลังการซื้อ เนื่องจากชิ้นส่วนวงรีจะทำให้เกิดระยะเผื่อการเจียระไนที่เยื้องศูนย์ ความคลาดเคลื่อนของความยาวมีความสำคัญสำหรับเครื่องกลึงอัตโนมัติ ซึ่งแท่งสั้นจะทำให้เครื่องหยุดทำงาน

ช่องมิติของหน้าสำหรับผลิตภัณฑ์นี้ระบุว่า OD 5 ถึง 114 มม. โดยมีความหนา 0.3 ถึง 10 มม. และความยาวสูงสุด 1200 มม. ตัวเลขความหนาเป็นของท่อ ดังนั้นสำหรับแท่ง ค่าที่ใช้งานได้คือช่วงเส้นผ่านศูนย์กลาง 5 ถึง 114 มม. โดยมีความยาวสต็อกสูงสุดประมาณ 1200 มม. นั่นคือช่วงที่ระบุในตารางด้านล่าง และตรงกับคำอธิบายแท่งขนาดเล็กมากกว่าคุณสมบัติท่อที่คัดลอกมาในบล็อกคุณสมบัติเดียวกัน

ช่วงเส้นผ่านศูนย์กลาง เส้นทางการผลิต ความคลาดเคลื่อนปกติ สภาพที่จัดส่ง การใช้งานทั่วไป
3 ถึง 10 มม. ดึงเย็น แล้วเจียระไนแบบศูนย์กลาง บวกหรือลบ 0.03 มม. อบอ่อน, เจียระไน, ตรง สลักเครื่องมือ, สกรูขนาดเล็ก, ชิ้นส่วนทันตกรรม
10 ถึง 25 มม. ดึงเย็นหรือปอก แล้วเจียระไน บวกหรือลบ 0.05 มม. อบอ่อน, ดอง หรือเจียระไน สลักเกลียวเครื่องจักร, ก้านวาล์ว, ตัวเซ็นเซอร์
25 ถึง 60 มม. รีดร้อน, ปอก บวกหรือลบ 0.10 มม. อบอ่อน, พื้นผิวกลึง เพลา, ชิ้นส่วนหน้าแปลนและข้อต่อ
60 ถึง 114 มม. ตีขึ้นรูป, กลึงหยาบ บวกหรือลบ 0.15 มม. อบอ่อน, กลึงตามสภาพ ส่วนประกอบที่กลึงหนัก, แหวน

โครงสร้างและสภาพที่หน้าตัดเล็ก

ที่เส้นผ่านศูนย์กลางเล็ก ชั้นพื้นผิวเป็นสัดส่วนใหญ่ของหน้าตัด กรณีอัลฟ่า 0.05 มม. บนแท่งขนาด 6 มม. ใกล้เคียงหนึ่งเปอร์เซ็นต์ของรัศมี และผิวที่แข็งและอุดมด้วยออกซิเจนนั้นเป็นจุดเริ่มต้นของการแตกร้าวระหว่างการรีดเกลียวหรือการดัดงอ การดองจะขจัดออก แต่ก็ต่อเมื่อมีการระบุระยะเผื่อการดอง การเจียระไนจะขจัดออกด้วยกลไกและทิ้งพื้นผิวที่สะอาดกว่าสำหรับการล้า สำหรับสิ่งที่จะถูกเกลียวหรือรับภาระเป็นวงจร แท่งเจียระไนที่ขจัดกรณีอัลฟ่าออกจะเป็นการซื้อที่ปลอดภัยกว่า

สภาพเป็นไปตามตรรกะเดียวกัน แท่งอบอ่อนจะนิ่ม มีเสถียรภาพทางมิติ และง่ายต่อการกลึง โดย Gr2 มักจะอยู่ในช่วง HB 180 ถึง 215 แท่งที่ผ่านการทำงานเย็นจะแข็งแรงกว่าแต่มีแรงเค้นตกค้าง และหากมีการยืดตรงหลังจากการดึง แรงเค้นนั้นจะกระจายตัวไม่สม่ำเสมอตามความยาว ดังนั้นชิ้นส่วนที่กลึงแล้วอาจเคลื่อนที่หลังจากการตัดครั้งแรก หากต้องการความกลมที่แม่นยำบนชิ้นส่วนสำเร็จรูป การคลายแรงเค้นหรือการอบอ่อนเบาๆ ก่อนการกลึงขั้นสุดท้ายก็คุ้มค่ากับการดำเนินการเพิ่มเติม

การไหลของเกรนก็มีความสำคัญเช่นกันเมื่อแท่งกลายเป็นตัวยึด สลักเกลียวที่กลึงจากแท่งจะมีเกรนวิ่งตามแนวแกน ซึ่งเป็นทิศทางที่ถูกต้องสำหรับภาระแรงดึง แต่ทำให้รากเกลียวตัดขวางกับแนวการไหล สำหรับตัวยึดที่สำคัญ ทางเลือกคือการขึ้นรูปหัวหรือตีขึ้นรูปชิ้นงานก่อน เพื่อให้การไหลตามการเปลี่ยนจากหัวไปยังก้าน จากนั้นจึงรีดเกลียวแทนการตัด นั่นเป็นการตัดสินใจด้านการออกแบบ ไม่ใช่การซื้อ และถูกกว่าที่จะทำก่อนที่จะสั่งซื้อแท่ง

ที่ที่ใช้แท่งขนาดเล็ก

การใช้งานที่ใหญ่ที่สุดคือฮาร์ดแวร์เครื่องจักรขนาดเล็ก: สกรู, สตัด, สลัก, สเปเซอร์ และข้อต่อแบบกำหนดเอง ซึ่งไทเทเนียมถูกเลือกเนื่องจากความต้านทานการกัดกร่อนหรือน้ำหนัก แทนที่จะเป็นความแข็งแรงที่อุณหภูมิสูง Gr2 ครอบคลุมการบริการทางเคมีแบบออกซิไดซ์และบรรยากาศทะเล; Gr7 ที่มีการเติมแพลเลเดียมเล็กน้อยครอบคลุมกรดรีดิวซิ่งที่ไทเทเนียมที่ไม่ใช่อัลลอยด์จะเกิดรูพรุน; Gr5 ครอบคลุมการใช้งานที่ต้องการช่วงแรงดึงที่สูงขึ้น โดยแลกกับความสามารถในการกลึงและขั้นตอนการอบชุบด้วยความร้อน

งานเครื่องมือวัดและเซ็นเซอร์ใช้แท่งขนาดเล็กเนื่องจากตัวเรือนต้องไม่เป็นแม่เหล็ก ทนต่อการกัดกร่อน และมีน้ำหนักเบา และเนื่องจากแท่งขนาด 12 มม. สามารถเจาะและเกลียวได้บนเครื่องกลึงทั่วไป การตกแต่งวาล์ว ก้าน และเพลาปั๊มขนาดเล็กก็เป็นไปในลักษณะเดียวกัน ในอุตสาหกรรมการบินและอวกาศ แท่งขนาดเล็กจะกลายเป็นฉากยึด บูช และตัวยึด ซึ่งน้ำหนักที่ประหยัดได้เมื่อเทียบกับเหล็กจะแพร่กระจายไปทั่วทั้งชุด

คุณสมบัติหนึ่งที่ทำให้ช่างเครื่องประหลาดใจคือโมดูลัสยืดหยุ่น ไทเทเนียมมีค่าประมาณ 110 GPa เทียบกับเหล็กประมาณ 207 GPa ดังนั้นแท่งไทเทเนียมจะโค้งงอเกือบสองเท่าภายใต้ภาระการดัดงอเดียวกัน บนเพลาที่ยาวและเรียว สิ่งนี้จะปรากฏเป็นเสียงสั่นและแรงดีดกลับระหว่างการกลึง และบนข้อต่อแบบสลักเกลียว จะเปลี่ยนวิธีการแบ่งภาระแรงบิดระหว่างชิ้นส่วนไทเทเนียมกับชิ้นส่วนเหล็กที่เข้าคู่กัน ต้องการแรงบิดที่ต่ำลงเพื่อให้ได้แรงอัดเท่าเดิม และความเสี่ยงในการติดขัดจะเพิ่มขึ้น ดังนั้นฟิล์มหล่อลื่นแห้งหรือเกลียวที่ผ่านการชุบอโนไดซ์จึงเป็นวิธีปฏิบัติปกติ

เอกสารและการตรวจสอบ

ใบรับรอง 3.1 ตาม EN 10204 เป็นพื้นฐาน: หมายเลขความร้อน, เคมี, แรงดึงและแรงคราก, การยืดตัว, การลดพื้นที่หน้าตัด และความแข็ง ทั้งหมดสามารถตรวจสอบย้อนกลับไปยังแท่งที่ส่งมอบได้ การระบุวัสดุเชิงบวกในแต่ละความร้อนจะจับความผิดพลาดของเกรดเมื่อรับสินค้าได้ในไม่กี่วินาที และคุ้มค่าที่จะทำแม้ว่าใบรับรองจะดูถูกต้องก็ตาม เนื่องจากต้นทุนของเกรดที่ไม่ถูกต้องในสายเคมีจะสูงกว่าการทดสอบมาก

การตรวจสอบมิติควรตรงกับแบบ เส้นผ่านศูนย์กลางจะถูกตรวจสอบด้วยไมโครมิเตอร์หลายจุดตามความยาว ความตรงบนแผ่นพื้นผิวด้วยเกจวัด และสภาพพื้นผิวด้วยสายตาเทียบกับตัวอย่างที่ตกลงกัน การทดสอบด้วยอัลตราโซนิกไม่ค่อยได้ใช้กับแท่งขนาดเล็ก เนื่องจากหน้าตัดบางเกินไปสำหรับการครอบคลุมปริมาตรที่มีความหมาย การทดสอบแบบเพเนแตรนท์เป็นวิธีปฏิบัติสำหรับข้อบกพร่องที่แตกหักบนพื้นผิว และโดยปกติจะเป็นข้อกำหนดพิเศษมากกว่าการดำเนินการตามปกติ

รายการตรวจสอบการสั่งซื้อสำหรับแท่งขนาดเล็กนั้นสั้น แต่ทุกบรรทัดมีความสำคัญ: หมายเลขมาตรฐานและปี, เกรด, เส้นผ่านศูนย์กลางและระดับความคลาดเคลื่อน, สภาพ, พื้นผิว, ความตรง, ความยาว, ระดับใบรับรองการทดสอบ และข้อความที่ชัดเจนว่ามาตรฐานใดควบคุมเมื่อมาตรฐานท่อปรากฏในแบบ การตกลงเจ็ดรายการนี้ในการเสนอราคาจะถูกกว่าการโต้เถียงกันหลังจากการจัดส่ง

รูปภาพสินค้า

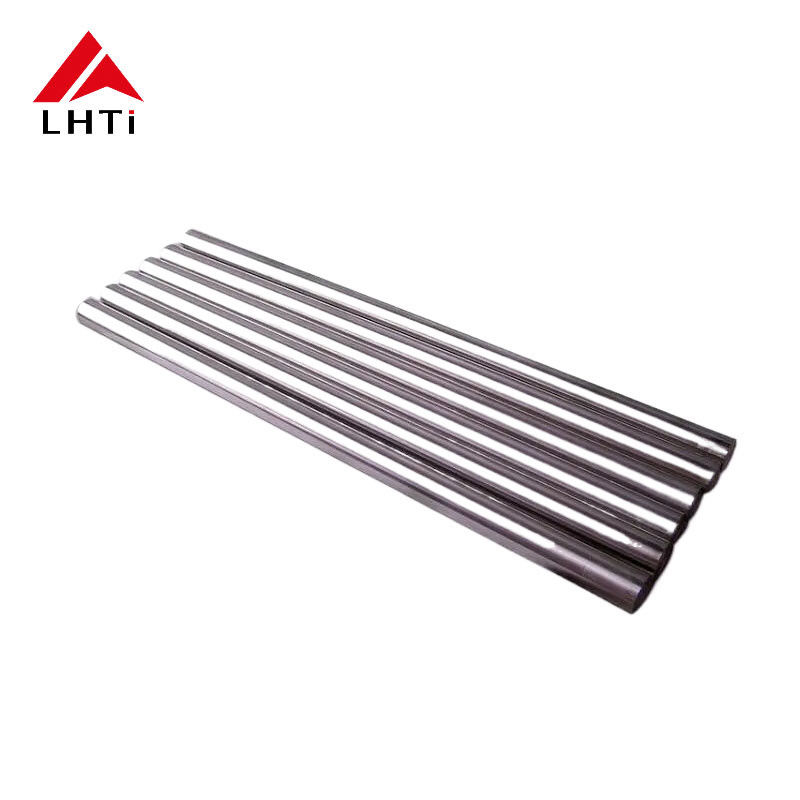
small diameter titanium bar in Gr1 Gr2 Gr5 and Gr7

small diameter titanium bar in Gr1 Gr2 Gr5 and Gr7

small diameter titanium bar in Gr1 Gr2 Gr5 and Gr7