| ชื่อแบรนด์: | LHTi |
| เลขรุ่น: | บาร์ซ้าย |
| ขั้นต่ำ: | 500KG |
| ราคา: | US dollar $25/pc--US dollar $28/pc |
| เงื่อนไขการจ่ายเงิน: | L/C, D/P, T/T, เวสเทิร์นยูเนี่ยน, เพย์พาล |
| ความสามารถในการจําหน่าย: | 5 ตันต่อเดือน |
ไทเทเนียมบาร์ใน Gr1 Gr2 Gr5 และ Gr7 เปรียบเทียบ
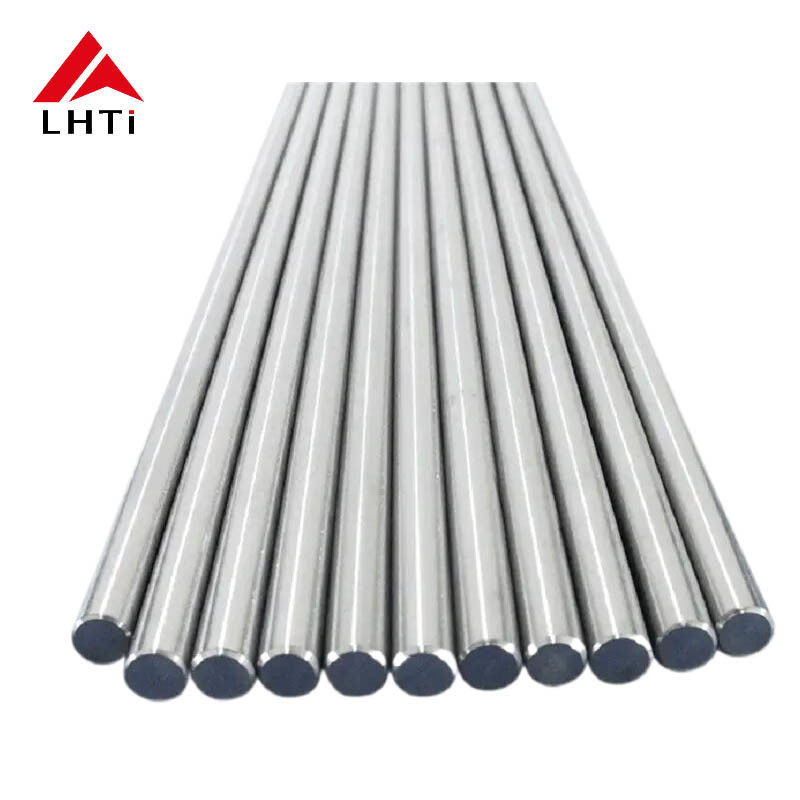
เกรดสี่เกรดครอบคลุมไทเทเนียมบาร์ส่วนใหญ่ที่ออกจากโรงงาน: Gr1 สำหรับความเหนียว, Gr2 สำหรับการใช้งานทั่วไป, Gr5 สำหรับความแข็งแรง และ Gr7 สำหรับการลดกรด พวกมันดูเหมือนกันบนชั้นวาง เครื่องจักรต่างกัน และไม่สามารถใช้แทนกันได้ในการออกแบบที่ระบุเกรดใดเกรดหนึ่ง หน้าเว็บนี้จะอธิบายถึงสิ่งที่แยกพวกมันออกจากกัน บาร์ถูกจัดหาให้มีเส้นผ่านศูนย์กลางระหว่าง 9.52 ถึง 50 มม. และสิ่งที่ต้องเขียนในใบสั่งซื้อเพื่อให้บาร์ที่ได้รับเป็นบาร์ที่การออกแบบต้องการ
สี่เกรดเคียงข้างกัน
| เกรด | ส่วนประกอบ | ความต้านทานแรงดึง | ความแข็งแรงคราก | ตำแหน่งที่เหมาะสม |
|---|---|---|---|---|
| Gr1 | ไทเทเนียมบริสุทธิ์เชิงพาณิชย์ ประมาณ 99.5 เปอร์เซ็นต์ | 240 MPa | 170 MPa | การขึ้นรูปเชิงลึก การเชื่อม อุปกรณ์เคมี ชิ้นส่วนแช่แข็ง |
| Gr2 | ไทเทเนียมบริสุทธิ์เชิงพาณิชย์ ออกซิเจนและเหล็กสูงขึ้นเล็กน้อย | 345 MPa | 275 MPa | การตัดเฉือนทั่วไป อุปกรณ์ทางทะเล เคมี สลักเกลียวและเพลา |
| Gr5 | Ti-6Al-4V อัลฟ่า เบต้า อัลลอย | 895 MPa | 828 MPa | สลักเกลียวความแข็งแรงสูง ชิ้นส่วนโครงสร้างอากาศยาน อุปกรณ์ทางการแพทย์ |
| Gr7 | Gr2 บวก 0.12 ถึง 0.25 เปอร์เซ็นต์แพลเลเดียม | 345 MPa | 275 MPa | กรดลดลง คลอไรด์ร้อน ชิ้นส่วนภายในกระบวนการเคมี |
ความแตกต่างของความแข็งแรงระหว่าง Gr2 และ Gr5 ไม่ใช่ก้าวเล็กๆ Gr5 มีความต้านทานแรงดึง 895 MPa โดยมีความหนาแน่นยังคงอยู่ที่ 4.43 กรัมต่อลูกบาศก์เซนติเมตร ซึ่งเป็นเหตุผลว่าทำไมจึงใช้แทนเหล็กในการใช้งานที่ทุกกิโลกรัมมีความสำคัญ แต่ก็ต้องแลกมาด้วยความเหนียวที่ต่ำกว่าและขั้นตอนการอบชุบด้วยความร้อนที่ต้องควบคุม Gr1 และ Gr2 แตกต่างกันหลักๆ ที่ปริมาณออกซิเจนและเหล็ก และความแตกต่างนี้จะปรากฏในการขึ้นรูปและการเชื่อมมากกว่าในหมายเลขแคตตาล็อก
บาร์คืออะไรและผลิตอย่างไร
บาร์ครอบคลุมส่วนกลม สี่เหลี่ยม และหกเหลี่ยม จัดหาในความยาวตรงหรือตัดตามขนาด และโรงงานเดียวกันก็ผลิตบิลเล็ตและลวดจากความร้อนเดียวกัน วัตถุดิบเริ่มต้นคือแท่งหลอมด้วยอาร์คสุญญากาศหรือลำอิเล็กตรอน ซึ่งถูกตีขึ้นรูปหรือรีดเป็นบิลเล็ต จากนั้นรีดหรือดึงเป็นเส้นผ่านศูนย์กลางสำเร็จรูป Gr5 จะถูกอบชุบด้วยความร้อนหลังการทำงาน และวงจรการอบชุบด้วยความร้อนคือสิ่งที่พัฒนาโครงสร้างอัลฟ่า เบต้า ที่ให้ความแข็งแรงแก่อัลลอย
ช่วงเส้นผ่านศูนย์กลางของผลิตภัณฑ์นี้คือ 9.52 ถึง 50 มม. ต่ำกว่านั้น บาร์มักจะถูกดึงหรือเจียรจากลวดเหล็กเส้นใหญ่ ด้านบนนั้นจะถูกรีดหรือตีขึ้นรูป ความยาวปกติคือ 1000 ถึง 6000 มม. ขึ้นอยู่กับส่วน และปลายจะถูกเลื่อยให้ตรงและลบมุม เพื่อให้บาร์สามารถป้อนเข้าเครื่องกลึงได้โดยไม่ต้องตกแต่งด้วยมือ
ความคลาดเคลื่อน ความตรง และสภาพสต็อก
| คุณลักษณะ | การจัดหาทั่วไป | เหตุผลที่ระบุ |
|---|---|---|
| ความคลาดเคลื่อนของเส้นผ่านศูนย์กลาง | บวกหรือลบ 0.005 นิ้ว ประมาณ 0.127 มม. | กำหนดขนาดสำเร็จรูปหลังการกลึงและการจับยึดในหัวจับ |
| ความตรง | ประมาณ 1 มม. ต่อเมตร เข้มงวดกว่าตามคำขอ | ควบคุมการป้อนบาร์ ความยาวที่ตัดด้วยเลื่อย และการตั้งศูนย์ |
| สภาพ | อบอ่อน หรือทำงานเย็นและคลายความเค้น | สร้างสมดุลระหว่างความแข็งแรงกับความสามารถในการตัดเฉือนและความเสถียรของมิติ |
| พื้นผิว | ดอง เจียร หรือขัดเงา | กำจัดชั้นอัลฟ่าและสิ่งปนเปื้อน กำหนดผิวสำเร็จก่อนการตัดเฉือน |
| ความยาว | ตัดตามสั่ง เลื่อยและลบคม | หลีกเลี่ยงเศษวัสดุในเครื่องจักรที่ป้อนด้วยบาร์ |
ความคลาดเคลื่อนห้าพันนิ้วฟังดูมากเกินไปจนกว่าจะเทียบกับสิ่งที่บาร์ที่ดึงได้สามารถรักษาไว้ได้ สำหรับบาร์ขนาด 20 มม. แถบนั้นคิดเป็นประมาณ 0.6 เปอร์เซ็นต์ของเส้นผ่านศูนย์กลาง และวัดได้หลายจุดตามความยาว เนื่องจากความกลมและความเรียวมีความสำคัญพอๆ กับขนาดที่ระบุ บาร์ที่กลมที่ปลายและเป็นวงรีตรงกลางจะทำให้ชิ้นส่วนที่ผลิตมีความแตกต่างกันตลอดการผลิต
พื้นผิวและสิ่งปนเปื้อน
การทำงานด้วยความร้อนจะทิ้งชั้นที่อุดมด้วยออกซิเจนไว้ ซึ่งก็คือชั้นอัลฟ่า ซึ่งแข็ง เปราะ และไร้ประโยชน์ในชิ้นส่วนที่ต้องรับแรงล้า จะถูกกำจัดออกโดยการดองหรือการเจียร และความลึกที่กำจัดออกจะระบุไว้ในใบรับรอง พื้นผิวดองจะมีสีเทาด้านและเพียงพอสำหรับการตัดเฉือนส่วนใหญ่ พื้นผิวที่เจียรหรือขัดเงาจะใช้ในกรณีที่บาร์จะถูกนำไปใช้ในอุปกรณ์ทางการแพทย์ หรือในกรณีที่ชิ้นส่วนสำเร็จรูปจะไม่ถูกตัดเฉือนทั้งหมด
การปนเปื้อนของเหล็กเป็นปัญหาที่มองไม่เห็นอีกอย่างหนึ่ง บาร์ที่ถูกตัดบนเครื่องจักรที่เคยใช้สำหรับเหล็กมาก่อน หรือแปรงด้วยแปรงลวดเหล็ก จะมีเหล็กอิสระอยู่บนพื้นผิว และเหล็กนั้นจะเกิดสนิมในสภาพแวดล้อมที่เปียกและดูเหมือนความล้มเหลวของไทเทเนียม การใช้เครื่องมือแยก การทำความสะอาดด้วยกรด และการตรวจสอบขั้นสุดท้ายด้วย ferroxyl หรือการทดสอบที่คล้ายกันเป็นแนวทางปฏิบัติมาตรฐานสำหรับชิ้นส่วนที่สำคัญ
หมายเหตุการตัดเฉือนและการเชื่อม
ไทเทเนียมนำความร้อนได้ไม่ดี ประมาณ 22 วัตต์ต่อเมตรเคลวิน เทียบกับประมาณ 50 สำหรับเหล็ก ดังนั้นความร้อนจากการตัดจะยังคงอยู่ที่ขอบ นั่นคือเหตุผลที่เครื่องมือมีความคม ความเร็วปานกลาง การป้อนสูงพอที่จะไม่เข้าสู่ชั้นที่ทำงานแข็ง และน้ำหล่อเย็นจะถูกฉีดพ่นแทนการหยด Gr5 ทำงานแข็งมากกว่า Gr2 และต้องการการตั้งค่าที่แข็งแรงกว่า และทั้งสองเกรดจะติดขัดกับเครื่องมือที่ทื่อ ดังนั้นขอบจะถูกเปลี่ยนก่อนที่จะเริ่มถู
การเชื่อมไทเทเนียมบาร์จะทำภายใต้ก๊าซอาร์กอน โดยมีการไล่ก๊าซที่รอยต่อและราก เพราะโลหะจะดูดซับออกซิเจนและไนโตรเจนที่อุณหภูมิสูงกว่าประมาณ 400 C และรอยเชื่อมที่ได้จะเปราะ ฟิลเลอร์จะตรงกับเกรด อุณหภูมิระหว่างการเชื่อมจะรักษาให้ต่ำ และรอยเชื่อมสำเร็จรูปจะถูกดอง ในกรณีที่บาร์ถูกตัดและเจาะเท่านั้น สิ่งเหล่านี้จะไม่มีผล แต่ก็คุ้มค่าที่จะทราบก่อนที่แบบการผลิตจะสมมติว่าชิ้นส่วนไทเทเนียมสามารถเชื่อมได้เหมือนเหล็ก
ที่ 1668 C จุดหลอมเหลวสูงพอที่การเชื่อมจะเป็นกระบวนการเฉพาะที่โดยมีเขตที่ได้รับผลกระทบจากความร้อนแคบ และการนำความร้อนต่ำหมายความว่าเขตนั้นจะยังคงร้อนนานกว่าการเชื่อมเดียวกันในเหล็ก ข้อเท็จจริงทั้งสองนี้บ่งชี้ถึงขั้นตอนที่มีคุณสมบัติเหมาะสม แทนที่จะเป็นการตัดสินใจในโรงงาน
แต่ละเกรดใช้ที่ไหน
Gr1 ใช้ในส่วนประกอบที่ขึ้นรูปมากกว่าการตัดเฉือน: ชิ้นส่วนที่ขึ้นรูปเชิงลึก อุปกรณ์เคมีที่เชื่อม ฮาร์ดแวร์แช่แข็ง และชิ้นส่วนที่ต้องงอเย็นโดยไม่แตก Gr2 ใช้ในชิ้นส่วนจำนวนมากที่สุด ตั้งแต่สลักเกลียวและเพลา ไปจนถึงฮาร์ดแวร์ทางทะเลและตัวเครื่องมือวัด เพราะสามารถตัดเฉือนได้ดีและทนต่อคลอไรด์ได้โดยไม่ต้องเคลือบ Gr5 ใช้ในทุกสิ่งที่ความแข็งแรงต่อน้ำหนักเป็นตัวกำหนดการออกแบบ: อุปกรณ์ยึดโครงสร้างอากาศยาน สลักเกลียวความแข็งแรงสูง เครื่องมือผ่าตัด และส่วนประกอบมอเตอร์สปอร์ต Gr7 ใช้ในชิ้นส่วนภายในโรงงานเคมีที่สัมผัสกับกรดไฮโดรคลอริกหรือกรดซัลฟิวริกเจือจาง ซึ่งการเติมแพลเลเดียมช่วยให้พื้นผิวมีความเฉื่อย
การตรวจสอบและเอกสาร
แต่ละความร้อนจะถูกทดสอบสำหรับเคมีและคุณสมบัติทางกล และผลลัพธ์จะถูกรายงานเทียบกับ ASTM B348 สำหรับไทเทเนียมบาร์ หรือเทียบกับข้อกำหนดการบินและอวกาศที่เทียบเท่ากันหากมี PMI ยืนยันเกรดบนบาร์สำเร็จรูป UT ใช้สำหรับการบินและอวกาศและสำหรับส่วนที่มีน้ำหนักมาก และพื้นผิวจะถูกตรวจสอบหลังจากการดอง ใบรับรอง 3.1 ถึง EN 10204 รายงานมิติ และหมายเลขความร้อนที่ประทับบนบาร์เป็นชุดขั้นต่ำ คำสั่งซื้อทางการแพทย์และการบินและอวกาศมักจะเพิ่มรายงานโครงสร้างเกรนและบันทึกการตรวจสอบย้อนกลับฉบับสมบูรณ์
การสั่งซื้อไทเทเนียมบาร์
การสอบถามที่สมบูรณ์จะระบุเกรด ส่วนและเส้นผ่านศูนย์กลาง ความคลาดเคลื่อน สภาพ พื้นผิว ความยาว และการตรวจสอบ: ตัวอย่างเช่น ไทเทเนียมบาร์ Gr5 กลม 25 มม. บวกหรือลบ 0.005 นิ้ว อบอ่อน เจียร ยาว 3000 มม. ทดสอบ UT ใบรับรอง 3.1 เพิ่มการใช้งานสุดท้ายหากเป็นทางการแพทย์หรือการบินและอวกาศ เพราะข้อกำหนดที่ควบคุมการทดสอบมักจะเป็นข้อกำหนดของลูกค้ามากกว่ามาตรฐานโรงงาน และจะถูกกว่าที่จะตกลงกันในการเสนอราคามากกว่าการทดสอบบาร์สำเร็จรูปใหม่
รูปภาพสินค้า
![]()
![]()
![]()