| ชื่อแบรนด์: | LHTI |
| เลขรุ่น: | แอลเอช-12 |
| ขั้นต่ำ: | 10 กก |
| เงื่อนไขการจ่ายเงิน: | L/C, D/P, T/T, Western Union, paypal ฯลฯ |
| ความสามารถในการจําหน่าย: | 50,000 กิโลกรัมต่อเดือน |
การเลือกลวดเชื่อมไทเทเนียม ERTi-1 และ ERTi-2
ลวดเชื่อมไทเทเนียมถูกซื้อตามเส้นผ่านศูนย์กลางและขายตามม้วน แต่ถูกเลือกตามโลหะฐาน และระบบการตั้งชื่อสองระบบในตลาดทำให้เรื่องนี้ยากกว่าที่ควรจะเป็น หน้านี้ครอบคลุมเกรดฟิลเลอร์ที่ไม่เจืออัลลอยด์ ERTi-1 และ ERTi-2, ความสัมพันธ์ระหว่างหมายเลข ERTi กับหมายเลข Gr ของแผ่นหรือท่อที่เชื่อม, ผลกระทบของเส้นผ่านศูนย์กลางและพื้นผิวต่ออาร์ค, และส่วนใดของบล็อกข้อมูลจำเพาะด้านล่างที่เป็นข้อความแม่แบบมากกว่าข้อเท็จจริง
หมายเลข ERTi และหมายเลขเกรดไม่เหมือนกัน
ERTi คือการระบุโลหะเติมจาก AWS A5.16 ซึ่งถูกนำมาใช้เป็น ASME SFA 5.16 Gr คือการระบุวัสดุจาก ASTM B265 สำหรับแผ่น, B338 สำหรับท่อ หรือ B348 สำหรับแท่ง ERTi-2 และ Gr2 อธิบายเคมีเดียวกันจากปลายตรงข้ามของรอยต่อ: อันหนึ่งคือลวดที่เข้าไปในแอ่งหลอมเหลว อีกอันคือโลหะที่มีอยู่แล้ว คำสั่งซื้อที่ขอสายเกรด 2 นั้นคลุมเครือ เพราะเกรด 2 เป็นเกรดผลิตภัณฑ์ขึ้นรูป และลวดที่ตรงกันคือ ERTi-2
การจัดเรียงหมายเลขมีความใกล้เคียงกันสำหรับเกรดที่ไม่เจืออัลลอยด์ และนั่นคือจุดเริ่มต้นของความสับสน ERTi-1, ERTi-2 และ ERTi-4 มีแถบออกซิเจนเหมือนกับ Gr1, Gr2 และ Gr4 ดังนั้นช่างเชื่อมที่สั่งหมายเลขเดียวกันมักจะได้ฟิลเลอร์ที่ใช้งานได้ สำหรับเกรดอัลลอยด์และแพลเลเดียม การจัดเรียงจะไม่เป็นไปโดยอัตโนมัติ และต้องตรวจสอบหมายเลข ERTi กับหมายเลข UNS บนใบรับรอง แทนที่จะสันนิษฐาน
การจับคู่ฟิลเลอร์กับโลหะฐาน
กฎที่ควบคุมการเลือกฟิลเลอร์คือรอยเชื่อมไม่ควรอ่อนแอกว่าหรือทนต่อการกัดกร่อนน้อยกว่าชิ้นส่วนที่เชื่อม การมีความแข็งแรงต่ำกว่ามาตรฐานเป็นเรื่องปกติและปลอดภัย การมีความแข็งแรงสูงกว่ามาตรฐานไม่ปลอดภัย เพราะรอยเชื่อมที่แข็งแรงกว่าบนโลหะฐานที่อ่อนกว่าจะทำให้เกิดความเค้นที่แนวหลอมเหลว ตารางด้านล่างแสดงค่าต่ำสุดที่เผยแพร่สำหรับแต่ละเกรด ERTi พร้อมกับโลหะฐานที่ถูกเขียนขึ้นสำหรับ
| เกรดฟิลเลอร์ | โลหะฐานที่ถูกเขียนขึ้นสำหรับ | UTS ต่ำสุด ksi [MPa] | YS ต่ำสุด ksi [MPa] | เมื่อเป็นการเลือกที่ไม่ถูกต้อง |
|---|---|---|---|---|
| ERTi-1 | Gr1 ไม่เจืออัลลอยด์, UNS R50100 | 35 [240] | 20 [138] | ชิ้นส่วนแรงดันที่ต้องการความแข็งแรงสูงขึ้น |
| ERTi-2 | Gr2 ไม่เจืออัลลอยด์, UNS R50120 | 50 [345] | 40 [275] | การใช้งานในน้ำเกลือหรือกรดรีดิวซิ่ง |
| ERTi-4 | Gr4 ไม่เจืออัลลอยด์, UNS R50130 | 80 [550] | 70 [483] | ความเหนียวที่ดีเป็นสิ่งสำคัญ |
| ERTi-5 | Gr5 Ti-6Al-4V, UNS R56400 | 130 [895] | 120 [828] | รอยต่อ CP กับ CP ที่ต่างกัน |
| ERTi-7 | Gr7 Ti-0.15Pd, UNS R52401 | 50 [345] | 40 [275] | การใช้งานในกรดไนตริกหรือออกซิไดซ์ |
ผลที่ตามมาในทางปฏิบัติสองประการ ประการแรก การเชื่อมแผ่น Gr2 ด้วยลวด ERTi-1 ทำให้รอยต่อมีความแข็งแรงต่ำกว่าโลหะฐาน ซึ่งยอมรับได้เฉพาะในกรณีที่ค่าที่อนุญาตในการออกแบบมาจากฟิลเลอร์ที่อ่อนกว่า ประการที่สอง การเชื่อม Gr2 กับ Gr5 ต้องการฟิลเลอร์ที่เหมาะสมกับทั้งสองอย่าง และโดยปกติคือ ERTi-5 แทนที่จะเป็น ERTi-2 เพราะการเจือจากด้านอัลลอยด์มีผลต่อแอ่งหลอมเหลวมากกว่า
เส้นผ่านศูนย์กลาง รูปแบบ และม้วนลวดเข้ากับหัวเชื่อม ไม่ใช่แบบแปลน
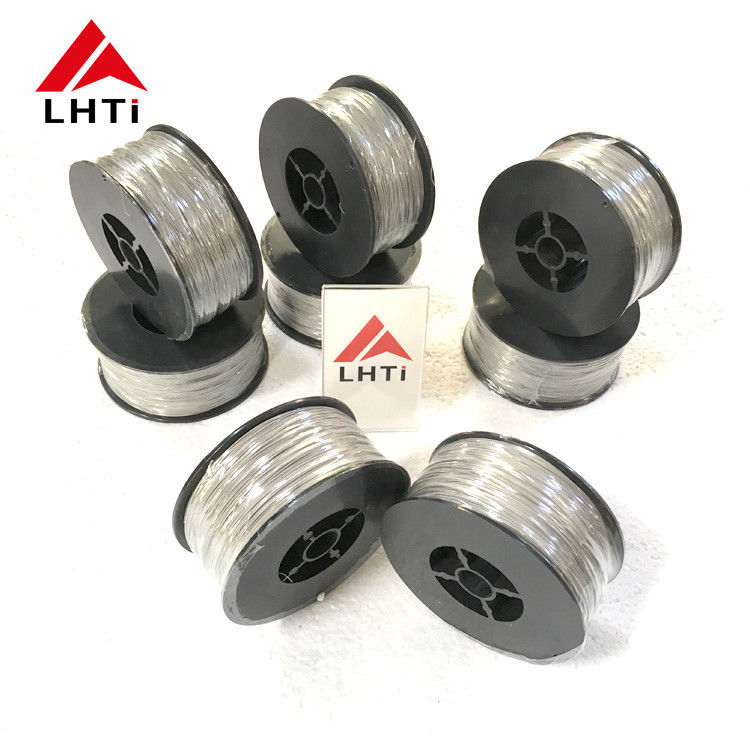
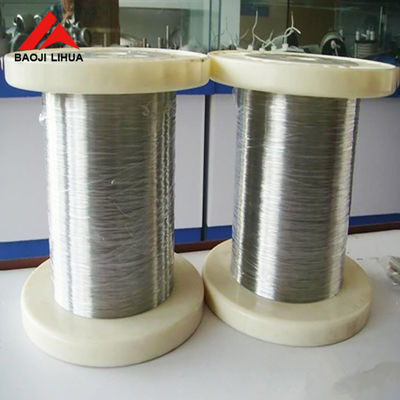
หน้านี้มีขนาดตั้งแต่ 0.8 ถึง 5 มม. ในรูปแบบม้วน, ม้วนลวด และแท่งยาว 1000 มม. พร้อมพื้นผิวแบบดองหรือขัดเงา เส้นผ่านศูนย์กลางถูกเลือกจากความหนาผนังและการเตรียมรอยต่อ: ลวดที่ใหญ่กว่าช่องว่างรากมากเกินไปจะปิดช่องว่างแทนที่จะเติม และลวดที่เล็กกว่ามากต้องการการเชื่อมหลายครั้งและใส่ความร้อนเข้าไปในชิ้นงานมากขึ้น สำหรับท่อผนังบาง ช่วงที่ใช้งานได้มักจะเป็น 0.8 ถึง 1.6 มม. และสำหรับแผ่นหนา 2.4 ถึง 3.2 มม.
รูปแบบเป็นคำถามในโรงงานที่ผู้ซื้อ มักจะตัดสินใจจากราคา ม้วนลวดต้องเข้ากันได้กับดุมป้อนและลูกกลิ้งขับเคลื่อน ม้วนต้องคลายออกโดยไม่ทำให้เกิดการโค้งงอที่ต่อสู้กับหัวเชื่อม แท่งยาวสำหรับงานเชื่อมด้วยมือและสำหรับหัวเชื่อมแบบวงโคจรที่ไม่สามารถดึงจากม้วนได้ การเลือกผิดพลาดจะไม่ปรากฏบนใบรับรอง แต่จะปรากฏเป็นเวลาหยุดทำงานที่หน้างาน
ดองหรือขัดเงา และทำไมทั้งสองอย่างไม่ได้หมายถึงความสะอาด
การดองจะขจัดออกไซด์และชั้นอัลฟาที่เหลือจากการดึง และทิ้งพื้นผิวด้านสีเทาพร้อมกับการดูดซับไฮโดรเจนในปริมาณที่ควบคุมได้ การขัดเงาให้พื้นผิวที่สว่างซึ่งป้อนได้ราบรื่นกว่าและเป็นที่ต้องการเมื่อลวดมองเห็นได้หรือเมื่อเครื่องป้อนไวต่อแรงเสียดทานพื้นผิว ทั้งสองกระบวนการไม่ได้ขจัดไขมันนิ้ว ฝุ่น หรือสิ่งปนเปื้อนจากม้วน และลวดไทเทเนียมจะดูดซับออกซิเจนและไฮโดรเจนระหว่างชั้นจากพื้นผิวที่สกปรกได้เร็วกว่าลวดเหล็ก
นั่นคือเหตุผลที่การควบคุมล็อตมีความสำคัญมากกว่าการตกแต่งพื้นผิว ม้วนลวดที่เปิดทิ้งไว้ในโรงงานที่มีความชื้นเป็นเวลาหนึ่งเดือน ไม่ใช่โลหะเติมชนิดเดียวกับที่มาจากถุงที่ปิดสนิท แม้จะมีใบรับรองเดียวกันก็ตาม ขอวิธีการบรรจุ สารดูดความชื้น และหมายเลขล็อต และเก็บรายงานไว้กับม้วนลวด
การอ่านบล็อกข้อมูลจำเพาะในหน้านี้
บล็อกด้านบนอธิบายผลิตภัณฑ์ที่มีความไม่สอดคล้องกันภายใน และข้อมูลในตารางเป็นส่วนที่เชื่อถือได้ ชื่อเรื่องระบุ ASTM F136 และ F1341 ควบคู่ไปกับ TI-6AL-4V แต่ F136 คือข้อกำหนดวัสดุปลูกถ่าย Ti-6Al-4V ELI ที่ขึ้นรูป และ F1341 ครอบคลุมลวดไทเทเนียมที่ไม่เจืออัลลอยด์สำหรับปลูกถ่ายทางการแพทย์; ทั้งสองอย่างไม่ใช่ข้อกำหนดลวดเชื่อม ซึ่งคือ AWS A5.16 แถวชื่อผลิตภัณฑ์ขอ ERTi-1 และ ERTi-2 แถวเกรดระบุเฉพาะเกรด 1 และเกรด 2 และแถววัสดุระบุว่าไทเทเนียมบริสุทธิ์ ดังนั้นคุณลักษณะต่างๆ จึงอธิบายลวด CP ที่ไม่เจืออัลลอยด์ คำศัพท์เกี่ยวกับอัลลอยด์ในชื่อเรื่องเป็นของแถว ERTi-5 ในตาราง ไม่ใช่ของคู่เกรดนี้
ตารางเคมีด้านล่างคือรายการองค์ประกอบ AWS A5.16 พร้อมหมายเลข UNS R50100 สำหรับ ERTi-1, R50120 สำหรับ ERTi-2, R50130 สำหรับ ERTi-4, R56400 สำหรับ ERTi-5 และ R52401 สำหรับ ERTi-7 หมายเลขเหล่านั้นคือสิ่งที่ควรปรากฏบนใบรับรองจากโรงงาน ใบรับรองที่อ้างอิงหมายเลข UNS ที่ไม่อยู่ในรายการนั้น ไม่ใช่ใบรับรอง A5.16 ไม่ว่าหัวข้อจะกล่าวว่าอย่างไร
| สิ่งที่ต้องสั่ง | วิธีเขียน | หากละเว้น | ใครตรวจสอบ | ข้อผิดพลาดทั่วไป |
|---|---|---|---|---|
| เกรดและมาตรฐาน | ERTi-2 ตาม AWS A5.16 | โรงงานจัดส่ง ERTi-1 | ใบรับรองและฉลากม้วนลวด | ใช้เกรด 2 เป็นชื่อฟิลเลอร์ |
| เส้นผ่านศูนย์กลาง | 2.4 มม., คลาสความคลาดเคลื่อน | การป้อนและการเผาไหม้เปลี่ยนแปลง | ไมโครมิเตอร์, สามจุด | สั่ง 3.2 มม. สำหรับผนัง 2 มม. |
| รูปแบบ | ม้วน, ม้วนลวด หรือแท่งยาว 1000 มม. | ไม่สามารถเข้ากับหัวเชื่อมได้ | ตรวจสอบม้วนลวดและขนาดยาว | ประเภทม้วนลวดไม่เข้ากันกับเครื่องป้อน |
| พื้นผิว | ดอง หรือขัดเงาและทำความสะอาด | รูพรุนและการแกว่งของอาร์ค | การมองเห็นและความหยาบ | สันนิษฐานว่าการขัดเงาหมายถึงความสะอาด |
| ข้อมูลล็อต | เคมี, UTS, ความชื้น และการบรรจุ | ไม่มีการตรวจสอบย้อนกลับ | ตรวจสอบรายงานเมื่อรับสินค้า | รายงานฉบับเดียวสำหรับหลายล็อต |
หมายเหตุการสั่งซื้อ
เขียนเกรดฟิลเลอร์พร้อมมาตรฐาน, เส้นผ่านศูนย์กลางพร้อมความคลาดเคลื่อน, รูปแบบพร้อมประเภทม้วนลวด, สภาพพื้นผิว, และข้อมูลล็อตที่ต้องการในรายงาน ระบุโลหะฐานด้วย เพื่อให้ซัพพลายเออร์สามารถแจ้งความไม่เข้ากันก่อนที่ลวดจะถูกดึง สำหรับงานทางการแพทย์หรือการบินและอวกาศ ให้เพิ่มข้อกำหนดการตรวจสอบย้อนกลับในใบสั่งซื้อ แทนที่จะสันนิษฐานว่าใบรับรองที่ระบุเกรดเพียงพอแล้ว
รูปภาพผลิตภัณฑ์
![]()